- 网站首页 Home
- 钣金加工 Product
- 业务中心 Product
- 案例赏析 Case
-
关于我们 About
成都格恩特科技有限公司
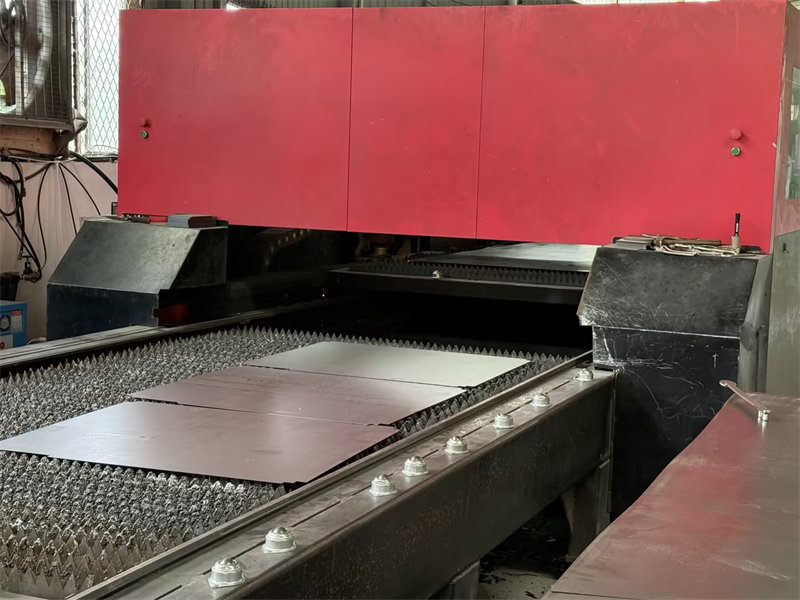
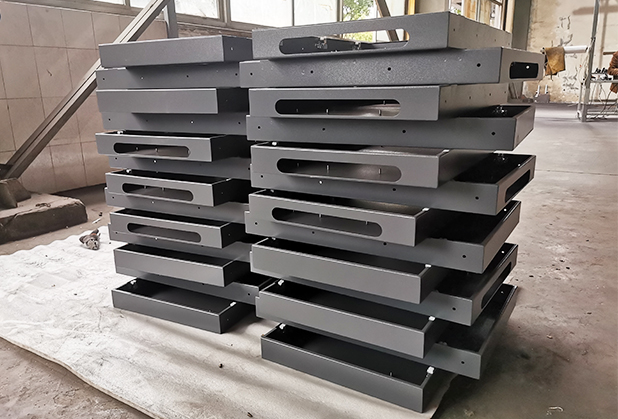
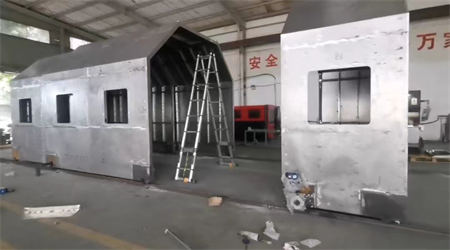
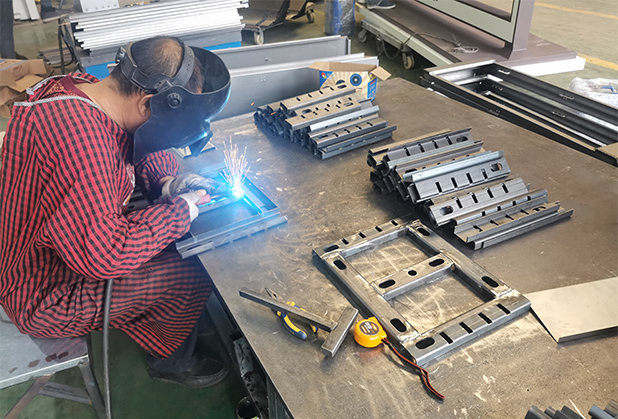
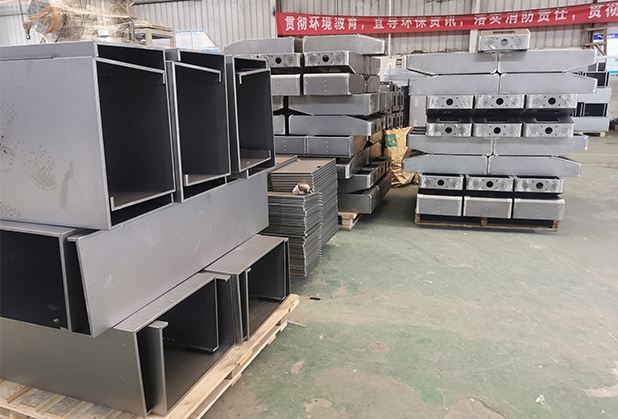
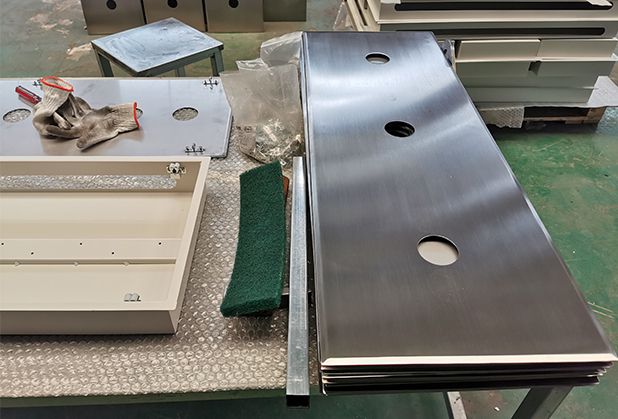
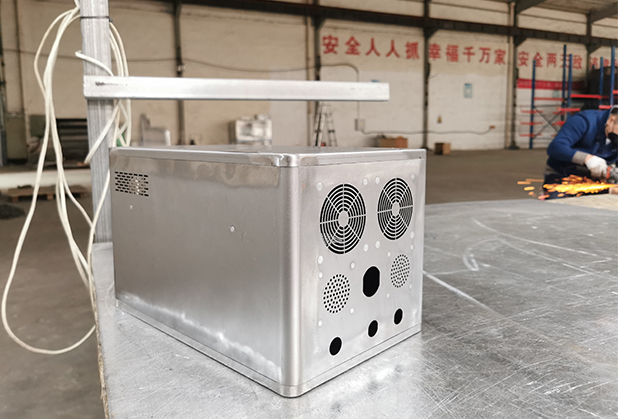
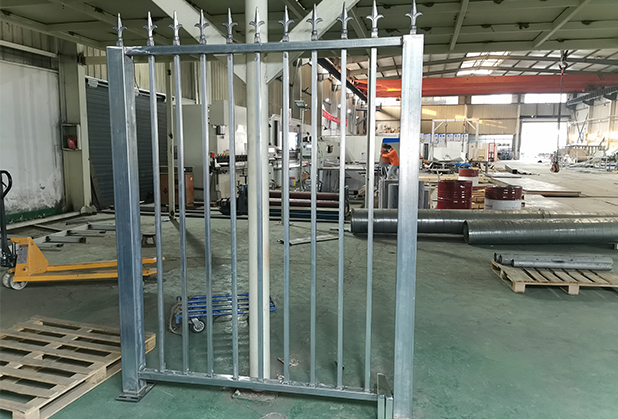
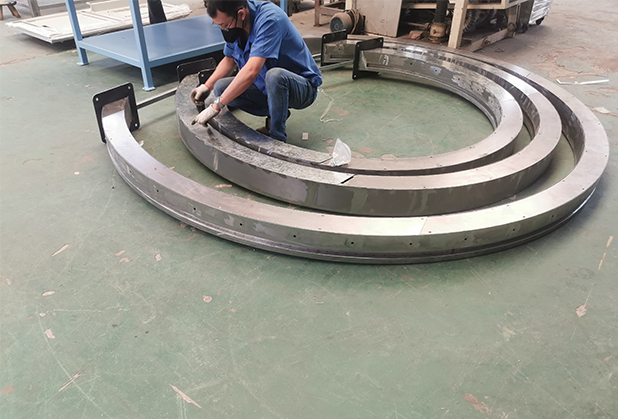
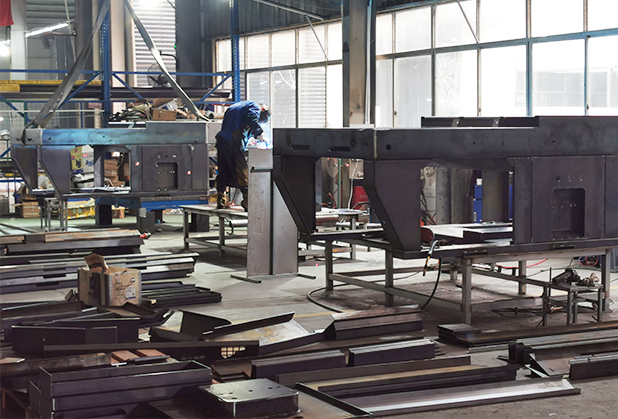
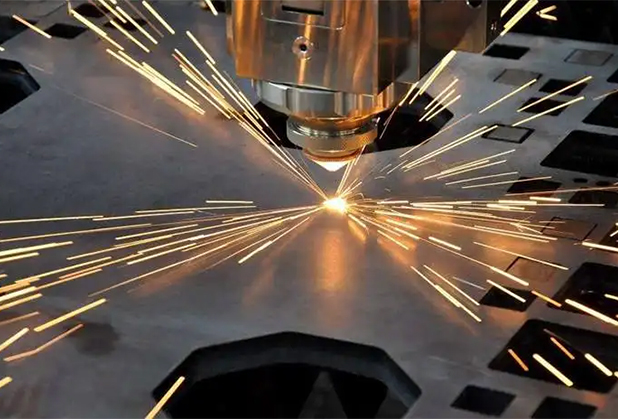
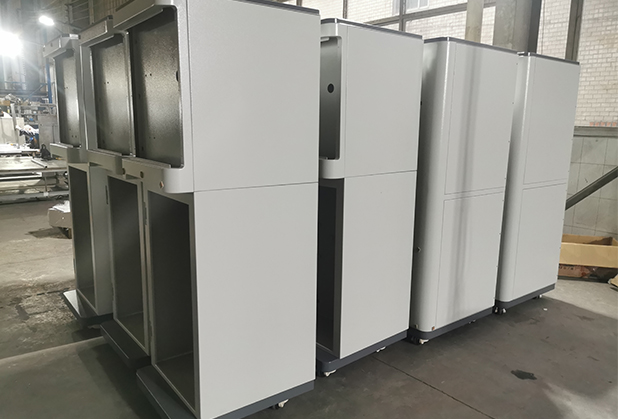
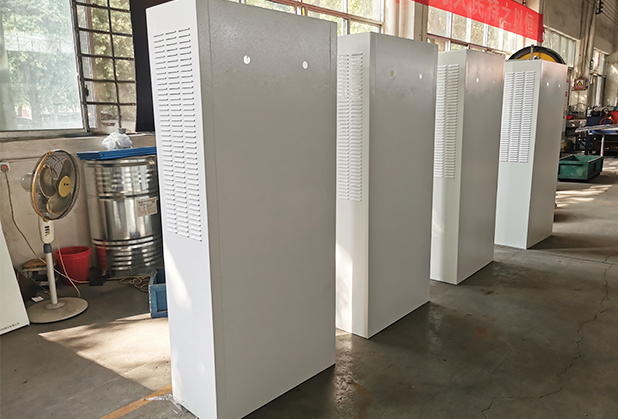
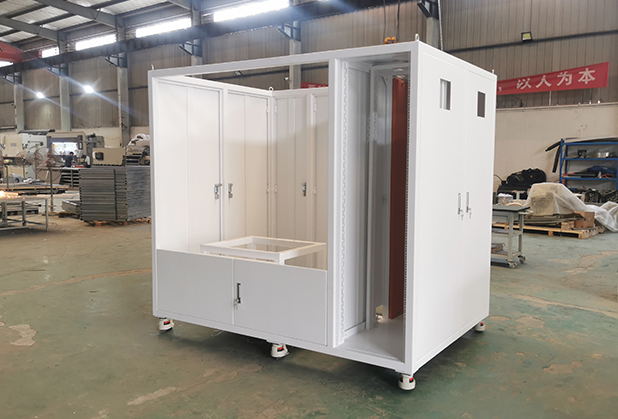
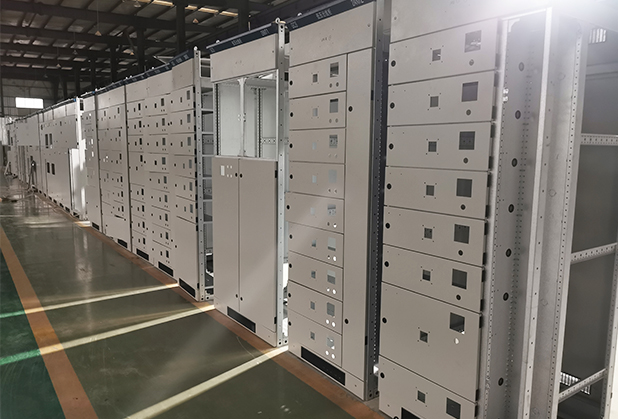
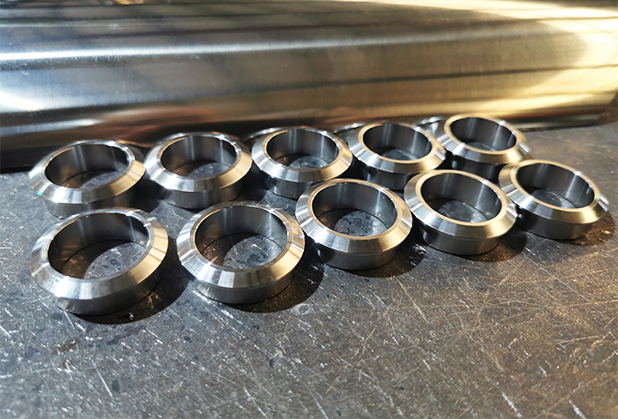
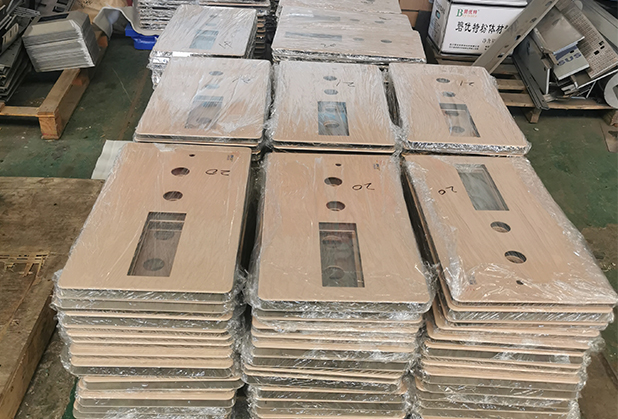
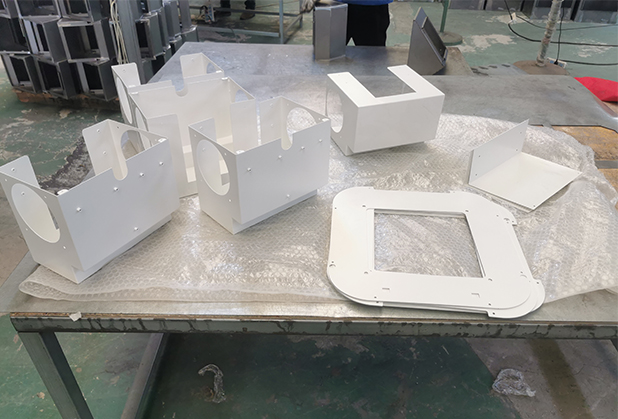
成都格恩特科技有限公司位于美丽富饶的天府之国成都市,环境幽雅,交通变利。是一家具有多年钣金加工制造、产品设计制作经验的拓展型企业;专业制作各种机箱机柜,不锈钢工作台、水池、货架、衣鞋柜、存放柜等,研发和制造与销售非标高精密不锈钢制品与有色金属钣金以及非标机电设备以及机械零件精密加工。公司集钣金加工、开发、生产、销售、代加工于一体,拥有激光切割机、数控冲床、数控折弯机、大吨位高精度冲床和其它钣金加工的…
了解更多18508190818为您推荐 - 新闻资讯 News
- 联系我们 Contact



 当前位置: