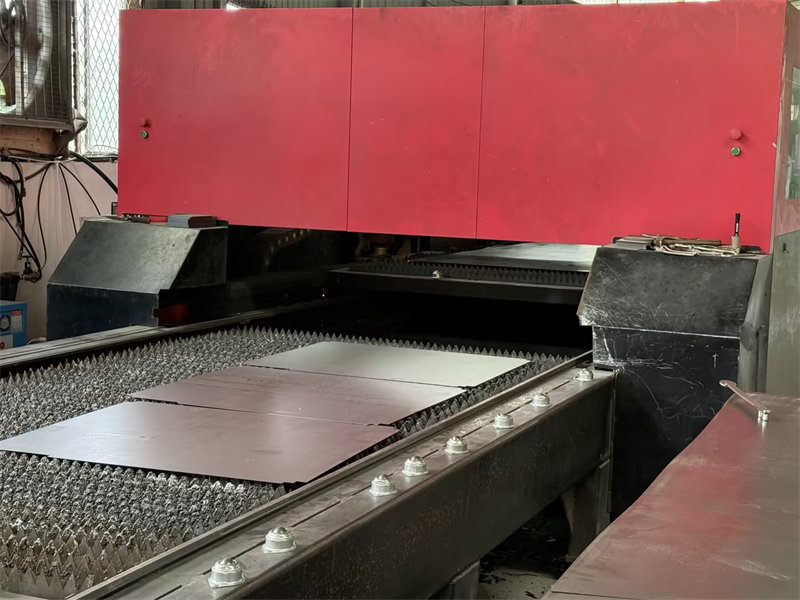
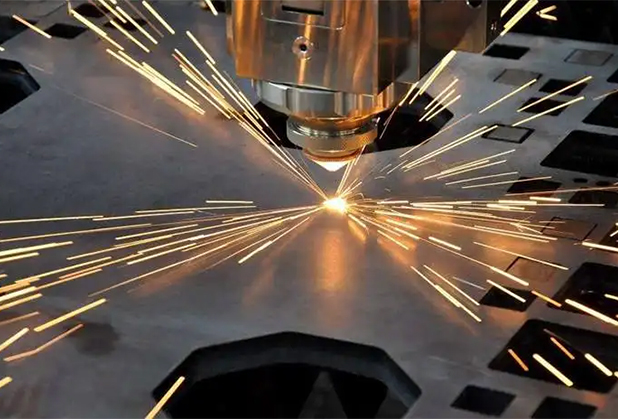
在钣金非标定制生产当中,不锈钢激光切割是不锈钢机箱机柜、工作台、设备外壳加工的首要工序,切割品质直接决定后续折弯、焊接、装配的整体效果。很多加工厂在加工 201、304 不锈钢板材时,经常遇到底部挂渣毛刺、板材热变形、切面氧化发黄、割缝宽窄不一等问题,不仅增加打磨后处理成本,严重时直接造成工件报废。结合成都格恩特科技多年不锈钢激光切割实操经验,从气体、参数、板材、排版工艺四个维度分享优化方案,帮助稳定不锈钢切割质量。
一、辅助气体选型与参数优化
不锈钢切割优先选用高纯度氮气(≥99.99%)作为辅助气体,氮气可以隔绝氧气,切割出来的断面光亮无氧化,保留不锈钢原生防锈性能,适合机箱、户外设备柜体等对耐腐蚀有要求的工件。
薄板(1‑3mm):氮气压力设置 10‑15bar,选用适配直径单层喷嘴,..气流同轴,避免气流紊乱造成挂渣;
中厚板(4‑8mm):提升气压至 18‑22bar,加大喷嘴孔径,充分吹走熔融金属;
尽量避免使用氧气切割不锈钢,氧气切割会产生氧化层,后续使用容易生锈,仅在不做防腐要求的厚板粗加工场景酌情选用。
注意:喷嘴要定期检查圆度、是否磕碰损伤,喷嘴偏心是很多挂渣问题容易忽略的诱因。
二、激光功率、速度、焦点匹配调试
参数不匹配是变形、切不透、底部硬渣的核心诱因。
功率与切割速度:薄板不宜功率过大,功率过高板材受热集中,易发生翘曲变形;速度过快出现切不透,速度过慢热量堆积热变形加剧。建议以 “刚好完全切透” 为基准,小幅迭代调试,优先拉高加工速度,减少热输入。
焦点位置:薄不锈钢焦点略低于板材表面;中厚不锈钢将焦点调整至板材厚度中部,保障光束穿透,熔渣顺利向下排出,焦点过高会底部堆积硬渣,焦点过低容易出现切面分层。
三、减少不锈钢板材热变形的实操技巧
不锈钢导热系数低,激光切割局部高温易产生板材翘曲,薄板工件尤其突出。
排版切割顺序优化:优先切割内部小孔、异形槽,..切割外轮廓;分散热量,避免集中单边受热;
采用微连(纳米微连)工艺:零件和板材边框保留微小连接点,整板切割完成后再分离工件,减少薄板加工过程翘曲移位;
板材预处理:切割前..板材平整,去除表面油污锈迹;如果板材本身平整度差,切割受热变形会被放大,来料筛选十分关键。
四、加工后品质自查要点
切割完成后,从这几点快速判断切割效果:切面光亮银白无发黄氧化;底边无坚硬挂渣;割缝均匀;工件无明显翘曲。若出现不良,优先排查氮气纯度、喷嘴状态,再微调焦点、气压、速度参数。
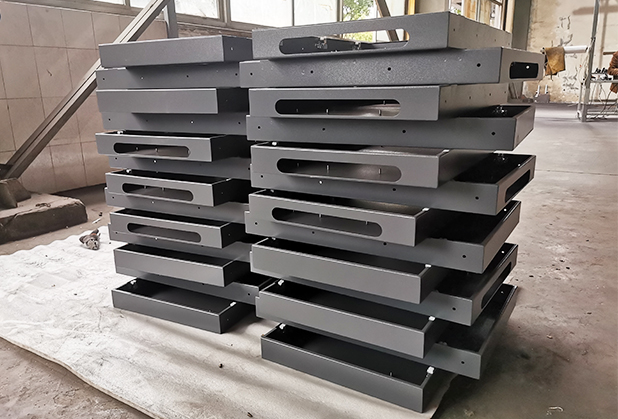
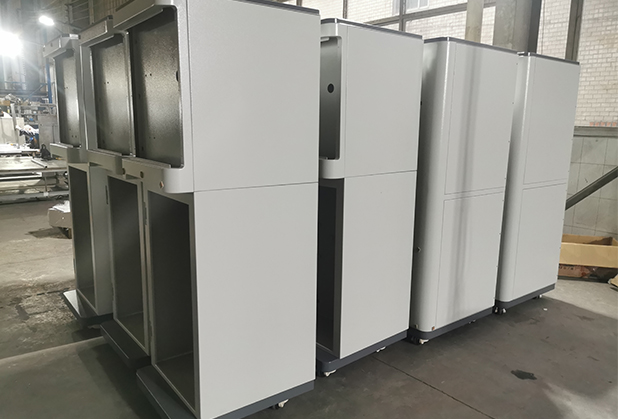
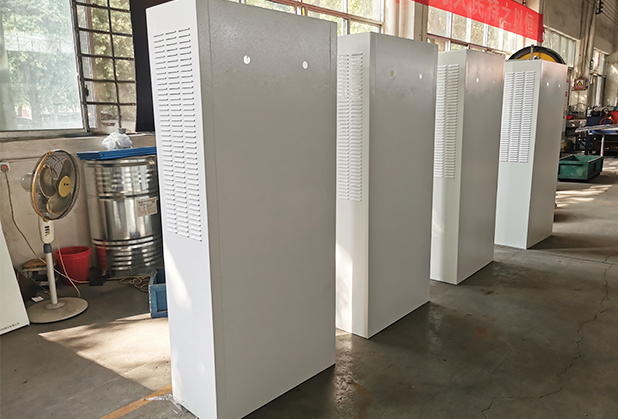
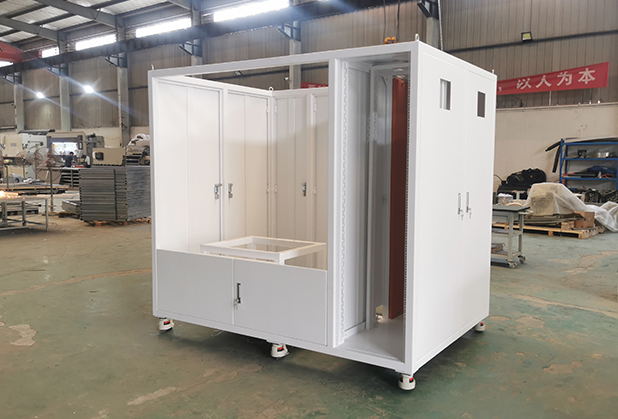
成都格恩特科技拥有全套激光切割、数控折弯设备,承接来图来样不锈钢激光切割、机箱机柜、不锈钢非标制品定制,针对不同厚度、材质不锈钢积累成熟工艺库,有效降低工件变形与后处理成本,满足批量加工与小批量打样需求。



 当前位置: