很多客户在咨询不锈钢激光切割加工时会发现,同样材质、同样厚度、差不多尺寸的工件,不同厂家给出的报价差距不小。不少人以为只是设备好坏的区别,实际上不锈钢切割的报价背后,包含一整套成本结构,尤其是氮气消耗、板材损耗、穿孔工时这些容易被忽略的项目,正是造成价格差异的关键。成都格恩特科技结合钣金加工实操经验,带大家看懂不锈钢激光切割的成本组成,方便大家对比询价、合理选型。
原材料成本,是不锈钢加工里占比很高的一项。201、304、316 不锈钢板材本身单价差距明显,316 材质价格远高于 304,而 304 防锈性能又优于 201。报价时厂家一般不是只计算成品零件的净面积,而是结合整板排版来核算,边角废料、加工报废损耗都会分摊到订单单价中。套料排版水平直接影响材料利用率,擅长优化排版的工厂,可以利用余料加工小件,降低材料损耗,给到客户更合适的价格;如果图纸零散、零件形状不规则、很难拼排,板材损耗上升,报价自然更高。
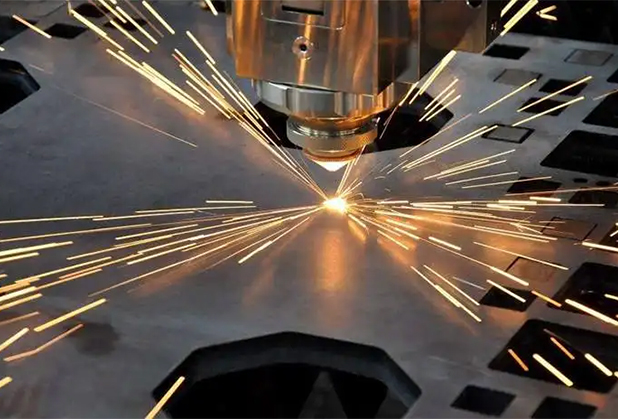
辅助气体成本,也是不锈钢切割和碳钢切割z大的区别。碳钢切割多用氧气,成本偏低;但不锈钢想要切面光亮、不氧化生锈,绝大多数工况都要使用纯度 99.99% 以上的高纯氮气,氮气价格高,并且板材越厚,需要的气压越大,气体消耗也就越多。部分厂家为了压低报价,会选用低纯度氮气或者直接用压缩空气切割,虽然单价便宜,但切割断面发黄,存在氧化层,后期容易生锈,不适合户外、潮湿环境使用。不同工艺方案,终的加工成本和成品质量完全不一样,这也是询价价差的重要来源。
电费、耗材、设备折旧维保,属于设备相关成本。光纤激光切割机本身配套冷水机、除尘设备、空压机,整套设备持续运转耗电量不低,大功率激光器的用电成本会更高。不锈钢熔化后的熔渣飞溅严重,喷嘴、保护镜片、陶瓷环这些耗材损耗速度更快,需要定期更换。除此之外,设备每年的保养、光学检测、故障维修,以及设备本身的折旧费用,都会平摊到每一笔加工订单里。低价接单的小厂有时会拖延更换耗材,容易出现批量毛刺、切不透等质量问题,后续产生返工成本。
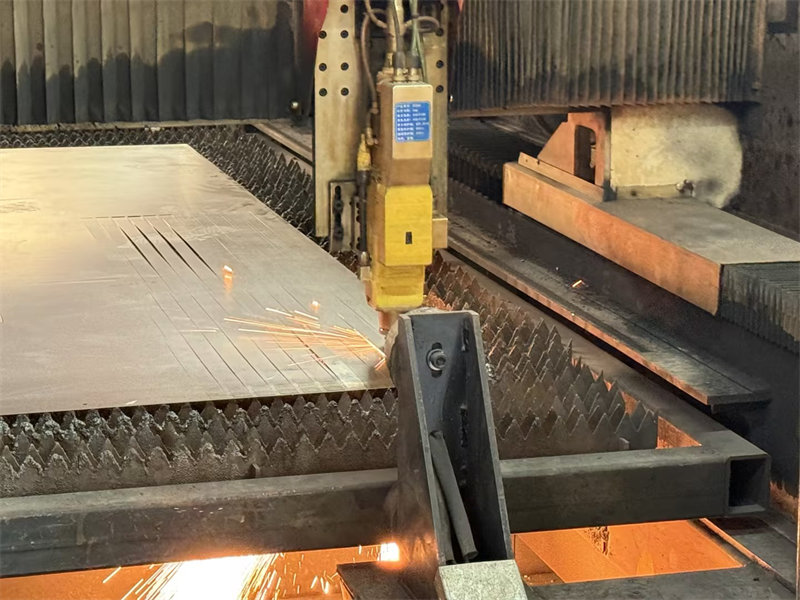
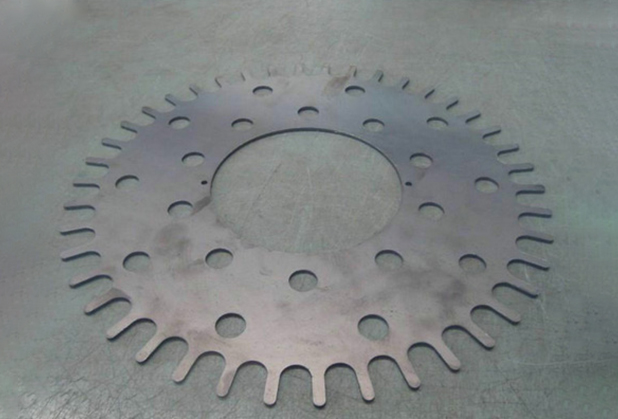
人工和工时成本,很容易被客户忽略。一份订单到手,首先要进行图纸评审、CAD 优化、套料编程,遇到尖角、过小窄槽、密集小孔,还需要和客户沟通调整工艺,避免切割烧边。生产环节包含板材上下料、首件试切调参、工件分拣、尺寸质检。这里有一个隐性加价项就是穿孔,零件小孔越多,穿孔次数越多,耗费的时间越长。很多厂家报价会同时核算切割长度 + 穿孔数量,小孔密集的工件,工时成本会明显上涨,价格也随之提高。
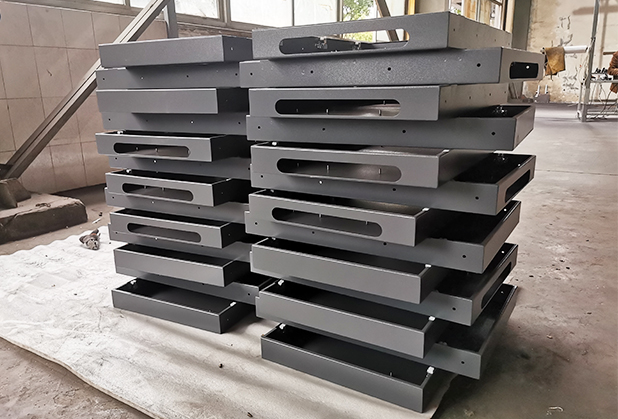
后处理以及各项杂费,同样会纳入报价。激光切割完成之后,部分工件底部存在挂渣毛刺,需要人工打磨去毛刺;有外观要求的产品,还要抛光、贴膜保护。如果订单包含折弯、焊接、攻丝、喷砂等一站式钣金工序,这部分工序费用会单独核算或者打包进总价。另外厂房租金、环保除尘、业务对接、货物运输、订单税费、预留报废风险金,都属于工厂固定运营成本,分摊到每件工件当中。
看到这里就能明白,不锈钢激光切割报价并不是简单按板厚、面积一刀切。低价不一定划算,要确认对方使用的气体类型、材质是否和需求一致,是否包含打磨、质检等配套服务;高价也不等于虚高,可能是选用高纯氮气、优化排版、严格首件检验,保障成品稳定,减少后期生锈、返工风险。
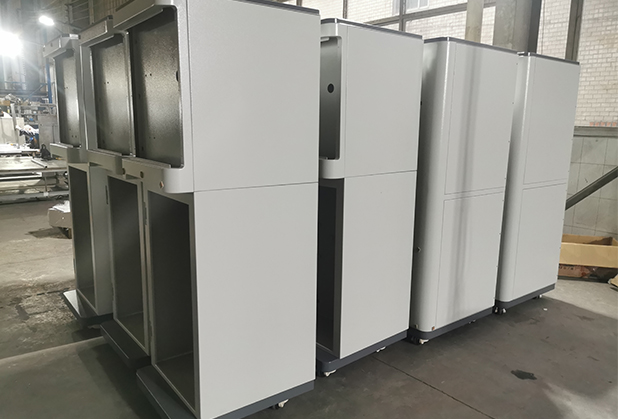
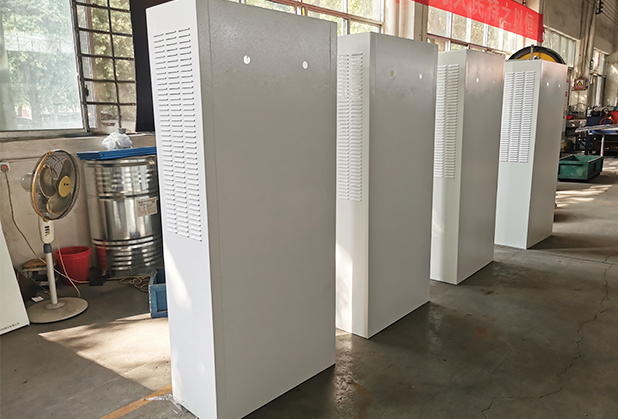
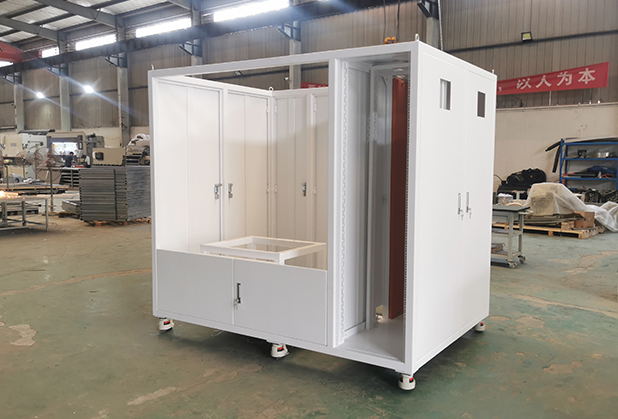
成都格恩特科技专注不锈钢激光切割、非标钣金加工,承接来图打样、批量生产。接单前期会提前做图纸工艺评估,合理套料降低板材损耗,根据工件使用场景推荐合适的切割工艺,透明化核算加工费用,切割、折弯、焊接一站式配套,为客户稳定交付合格的钣金制品。



 当前位置: