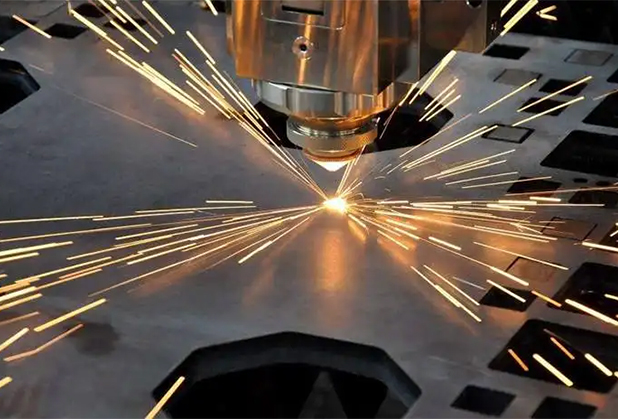
不锈钢激光切割加工,质量和生产成本是客户关心两大要素。很多钣金厂家只关注设备硬件,忽略排版、工艺选型、物料管控,造成材料浪费、气体消耗高、返工多,拉高单件加工成本。本文结合西南钣金加工行业实际生产场景,分享不锈钢激光切割降本增效优化思路,适合不锈钢制品、机箱机柜、非标设备外壳加工参考。
一、排版套料优化,降低不锈钢板材损耗
不锈钢原材料价格高,材料浪费是很大成本损耗点,合理排版套料可以显著提高板材利用率。
利用专业套料软件进行智能排布,零件间隙合理设置,在工艺允许前提下,尽量缩小零件间距;
相同厚度、材质工件合并排板,减少换板、调机次数;大小零件混排,充分利用大板裁切后的边角料,边角料用来加工小规格配件;
批量订单优先统一图纸预处理,合并重复零件,减少重复编程;小批量打样可优先使用库存余料,不新开整板。
薄板加工启用微连工艺,既防止零件跳动翘曲,也可以减少夹具占用,提升整板加工效率。
二、辅助气体成本控制,兼顾质量与消耗
高纯氮气切割不锈钢效果好,但氮气采购成本高,很多工厂气体开销居高不下。
区分工件使用场景分档选工艺:户外、潮湿环境、机箱柜体须高纯度氮气,..切面防锈;室内非防腐结构件,在客户允许条件下,评估压缩空气切割方案,降低气体费用;
根据板材厚度..设置气压,不要一味高压;气压过高,氮气消耗成倍上涨,还会造成气流扰动,切割品质反而变差;
定期检测管路漏气点,管路微小泄漏日积月累会造成大量气体浪费,做好设备日常维护。

三、工艺前置评估,减少后期返工成本
很多问题根源不在切割工序,而是前期图纸没有结合激光切割工艺做评估。
接单图纸评审:针对客户 CAD 图纸,提前评估Z小孔径、窄槽、尖角等结构。不锈钢激光切割存在工艺极限,过小窄缝、尖角容易烧蚀,提前和客户沟通做圆角优化,避免切割出来达不到预期,出现返工报废;
区分材质:201 不锈钢成本低,适合干燥室内;潮湿户外项目优先选用 304 不锈钢,不要单纯为省钱选错材质,导致成品后期生锈售后;
批量订单,先做首件试样:首件完成检测尺寸、切面质量,确认参数无误再批量生产,避免整批工件出错。
四、设备与人员管理,稳定生产效率
建立不同厚度不锈钢标准工艺参数库,201、304 不同板厚保存成熟参数,不用每次反复调试,缩短换单调试时间;
做好耗材管理:喷嘴、保护镜片定期更换保养,损坏耗材继续生产会带来批量毛刺、切不透,看似省耗材钱,实际返工成本更高;
生产流程标准化:下料‑切割‑分拣‑流转衔接顺畅,切割完成工件及时分拣,避免工件混淆、磕碰划伤不锈钢表面。
写在..
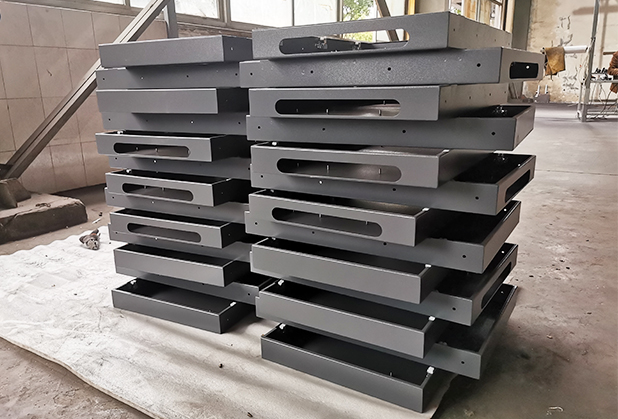
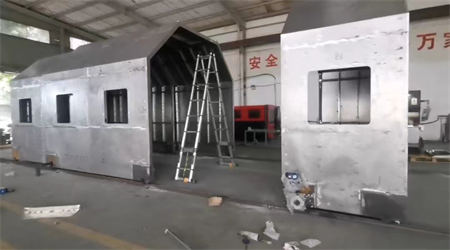
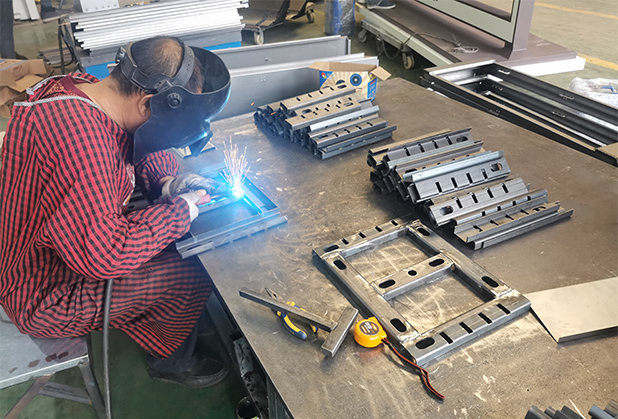
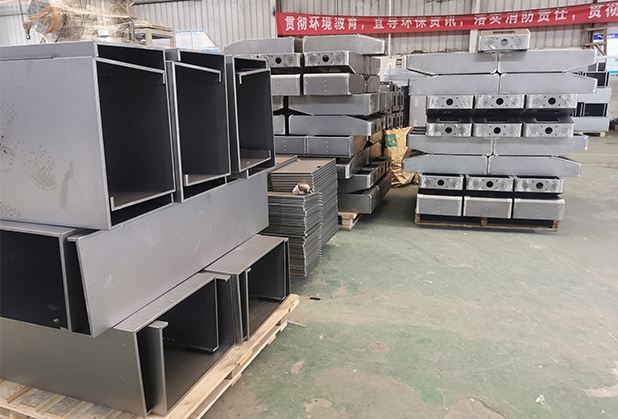
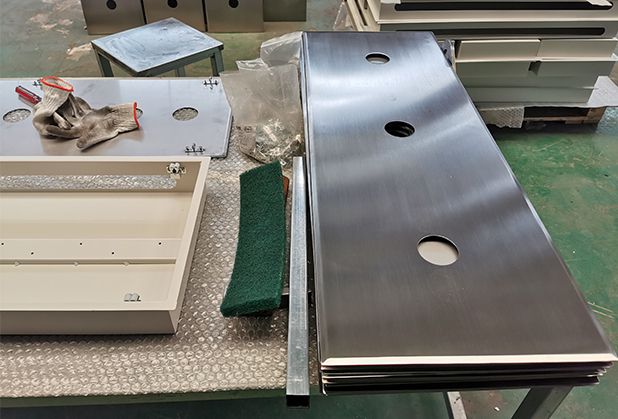
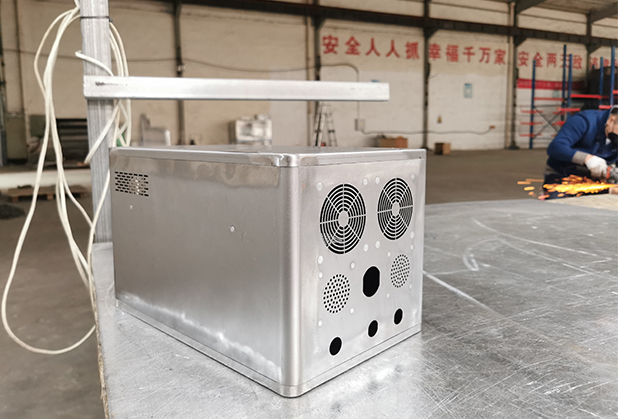
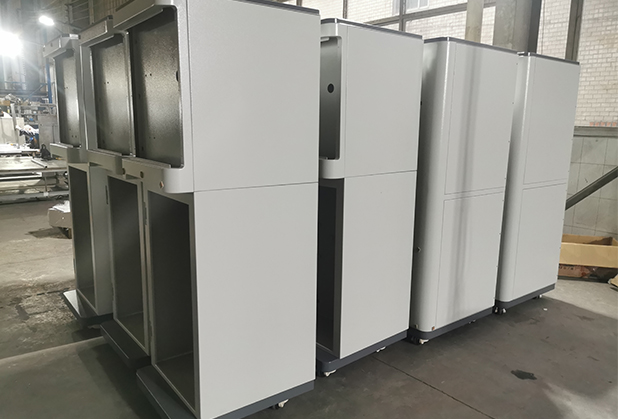
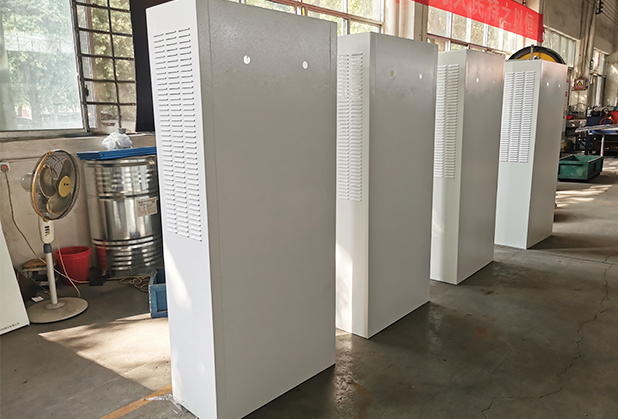
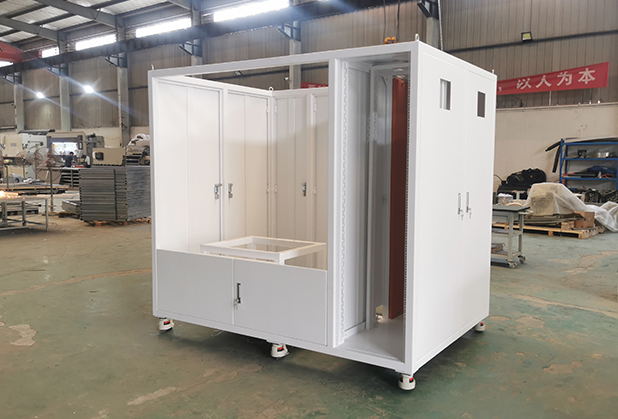
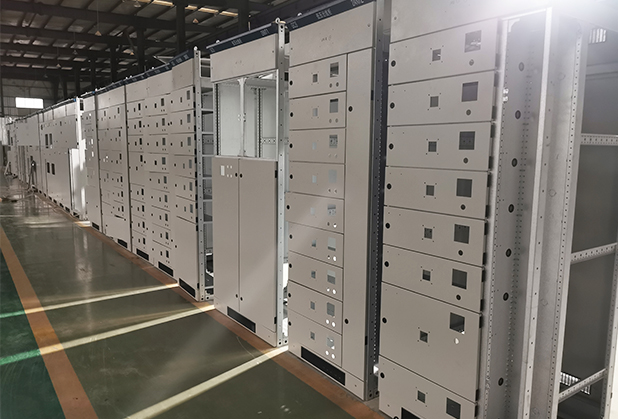
不锈钢激光切割想要做到质量稳定同时控制成本,不是单纯依靠高价设备,而是套料排版、气体选型、图纸评审、设备维护整套流程共同优化。成都格恩特科技专注成都地区不锈钢激光切割、钣金机箱机柜非标定制,支持来图、来样加工,从小批量打样到大批量生产,一站式完成切割、折弯、焊接、表面处理整套钣金工序,助力制造企业降本增效。



 当前位置: